CARTUCHO FENDILHADO · CF-B
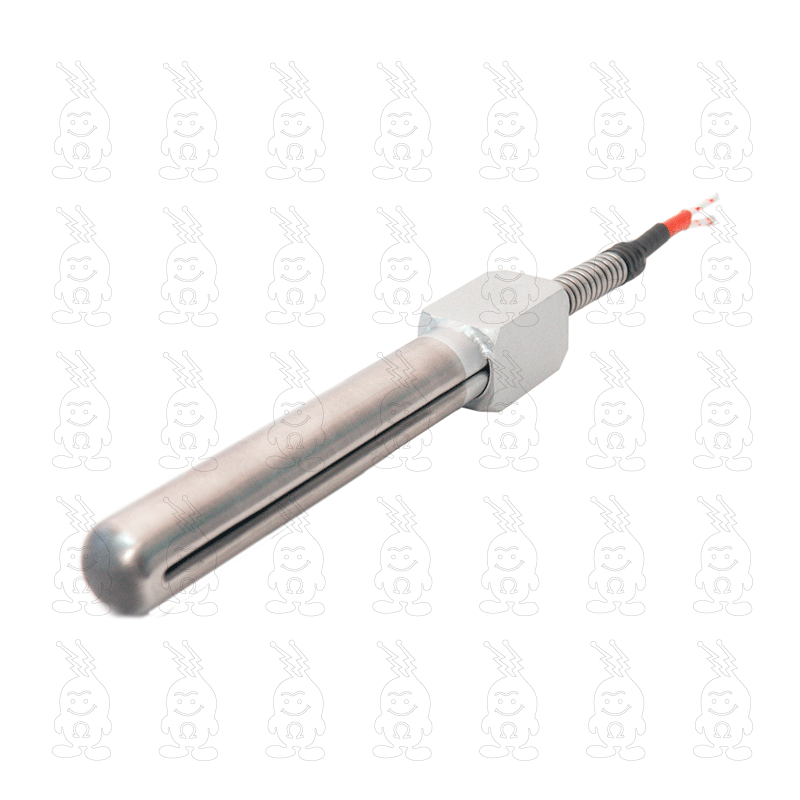
Cartucho fendilhado com bloco para moldes e matrizes (CF-B)
Aquecimento de moldes e matrizes com construção fendilhada.
O CF-B combina corpo fendilhado com bloco terminal metálico e saída axial. A fenda longitudinal permite a expansão do corpo durante o aquecimento, favorecendo o contato com a parede do furo. Ao esfriar, o corpo se contrai e facilita a retirada. O bloco reforça a terminação e pode auxiliar na fixação do cartucho.
VALOR NA OPERAÇÃO
Benefícios e vantagens
- Corpo expansível favorece o contato térmico em furos com pequenas irregularidades.
- Contração após o resfriamento facilita a extração para manutenção.
- Bloco terminal reforça a conexão axial e oferece apoio para fixação.
ONDE SE APLICA
Aplicações no segmento
Em moldes e matrizes que combinam pequenas irregularidades no alojamento com necessidade de uma terminação reforçada. O corpo fendilhado atua no contato com o furo; o bloco atende à montagem mecânica da extremidade.
DADOS PARA ESPECIFICAÇÃO
Características técnicas
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CF-B |
|---|---|
| Aplicação | Aquecimento de moldes e matrizes com construção fendilhada. |
| Temperatura de operação | Até 450°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). Elemento fendilhado para favorecer o contato térmico. |
| Geometria / comprimento | Diâmetros padrão de 6,35 a 25,40 mm, conforme modelo. De 100 a 2.500 mm, conforme a versão. |
| Potência | Até 6 kW, conforme dimensões e aplicação. |
| Tensão | 24 a 480 V, conforme projeto. |
| Ligação elétrica | Bloco terminal; saída e posição conforme desenho do modelo. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
Mais produtos para Injeção de Plásticos
18 produtos




 Casa das Resistências · Aquecimento elétrico industrial · (51) 3133-5291