CARTUCHO · C-S
Cartucho padrão de alta carga para moldes e matrizes (C-S)
Aquecimento de alta carga em moldes e matrizes.
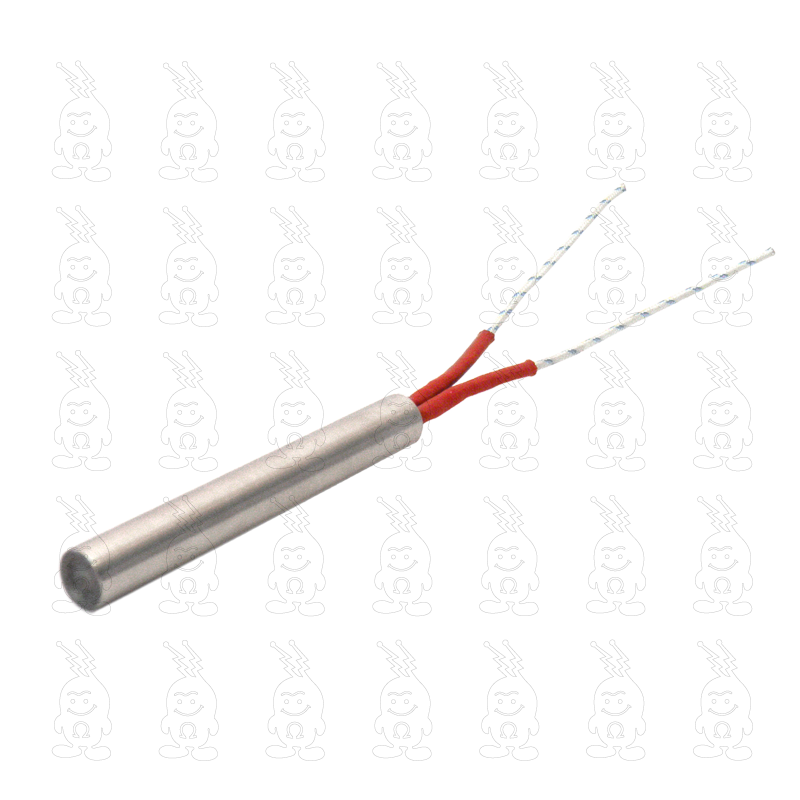
O C-S é o cartucho padrão de alta carga, com bainha cilíndrica em inox e cabos axiais. Internamente, o fio de níquel-cromo fica próximo à parede do tubo, isolado por óxido de magnésio compactado. Essa construção transfere o calor à bainha e ao bloco que a envolve, concentrando o aquecimento em um elemento de pequeno diâmetro.
VALOR NA OPERAÇÃO
Benefícios e vantagens
- Construção de alta carga concentra aquecimento em alojamentos compactos.
- Saída reta ocupa o prolongamento do furo, sem terminação angular.
- Termopar tipo J opcional permite medir a temperatura junto ao cartucho.
ONDE SE APLICA
Aplicações no segmento
Em moldes, manifolds de câmara quente e cabeçotes de extrusoras ou sopradoras. O corpo cilíndrico é instalado em furo usinado para levar calor diretamente à massa metálica próxima da região de processamento.
DADOS PARA ESPECIFICAÇÃO
Características técnicas
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-S |
|---|---|
| Aplicação | Aquecimento de alta carga em moldes e matrizes. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Saída axial (reta), salvo configuração específica. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
Mais produtos para Injeção de Plásticos
18 produtos




 Casa das Resistências · Aquecimento elétrico industrial · (51) 3133-5291