AQUECIMENTO ELÉTRICO INDUSTRIAL
Soluções para
transformação
de plásticos
Catálogo de produtos · 2026InjeçãoExtrusãoSoproTermoformagem
AQUECIMENTO ELÉTRICO INDUSTRIAL
AQUECIMENTO NO SETOR DE PLÁSTICOS
A experiência em aquecimento industrial ganha forma em soluções para cada etapa da produção de plásticos.
Injeção, extrusão, sopro e termoformagem apresentam necessidades térmicas diferentes. O aquecimento atua em zonas como cilindros, bicos, moldes, matrizes e painéis, acompanhando o desenho do equipamento e o ritmo da produção.
Desde 1987, a Casa das Resistências aplica sua experiência na especificação de resistências para o setor. Cada projeto considera a aplicação, o espaço de montagem, as condições elétricas e as temperaturas de trabalho para orientar uma solução compatível com a operação.
EMPRESAS QUE CONFIAM NA NOSSA EXPERIÊNCIA


ÍNDICE POR APLICAÇÃO
41 produtos organizados pelas quatro aplicações do segmento. Selecione uma aplicação ou um modelo para abrir o conteúdo.
APLICAÇÃO 01 · TRANSFORMAÇÃO DE PLÁSTICOS
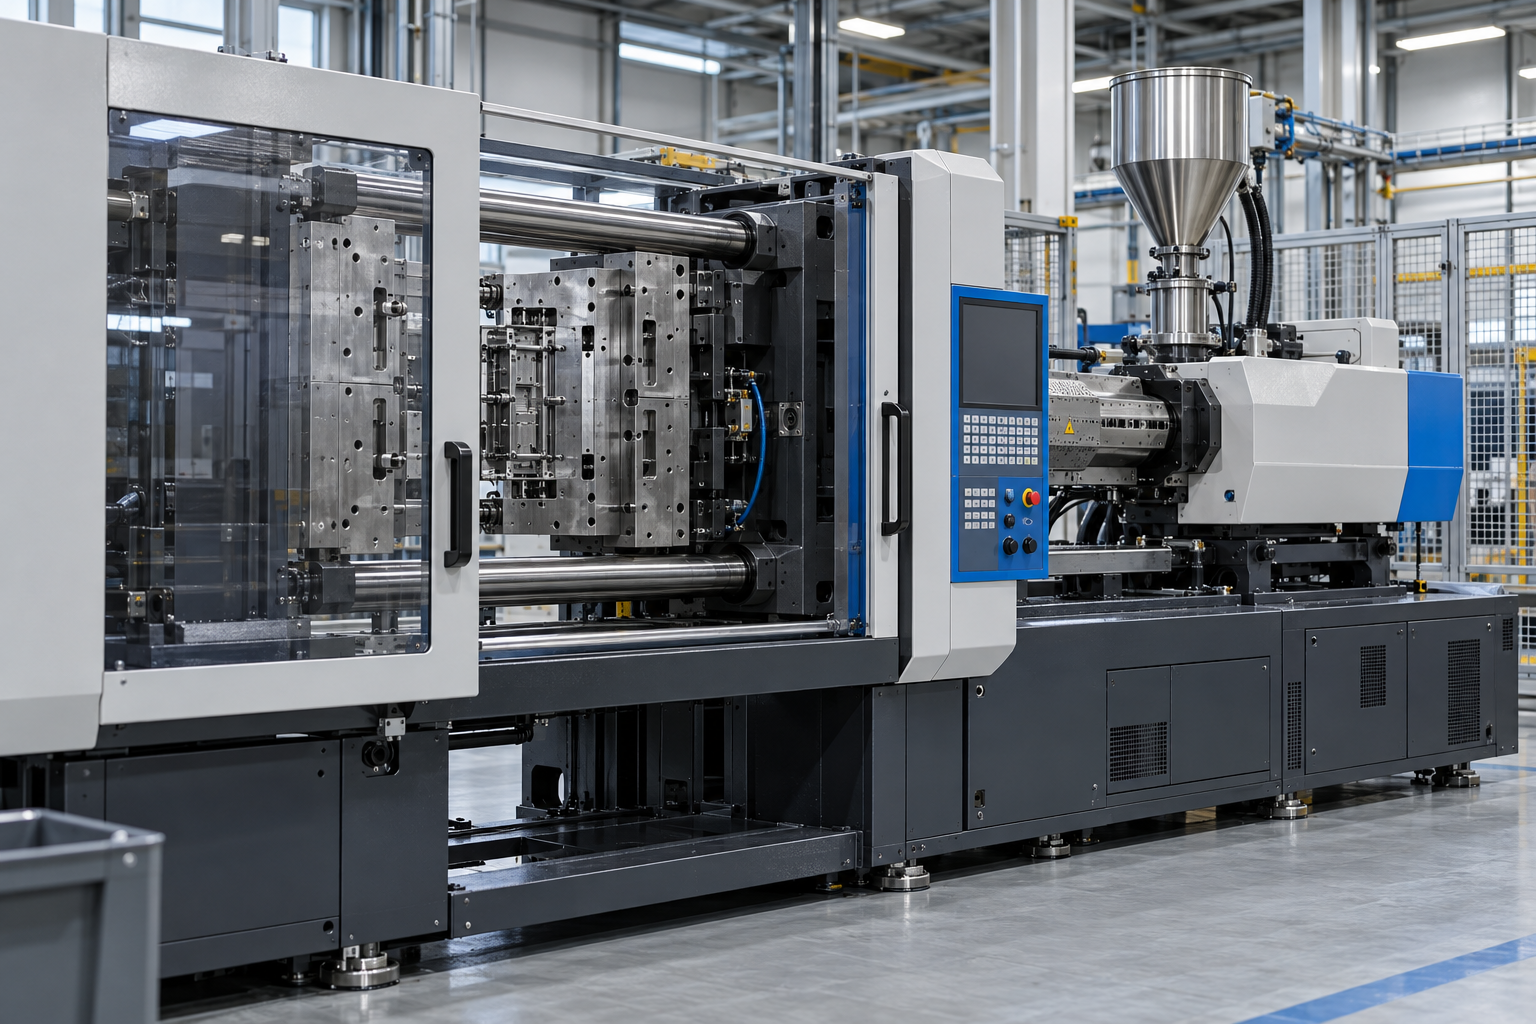
Na injeção, o aquecimento acompanha o material desde a plastificação no cilindro até a entrada no molde. Bicos, canais quentes e moldes trabalham em zonas diferentes, que precisam responder ao ciclo e à geometria da peça. A especificação considera a posição de cada zona, o espaço de montagem e a estabilidade térmica necessária à produção.
Cilindros, bicos, buchas quentes, manifolds e moldes.
Distribuição de calor e controle de temperatura em cada etapa do ciclo.
Coleiras, cartuchos, microtubulares, tubulares e sensores.

A capa térmica CAT reveste zonas já aquecidas de cilindros, moldes e tubulações. O núcleo de fibra cerâmica, o refletor interno e a cobertura metálica formam uma barreira à perda de calor para o ambiente. Fechos rápidos permitem abrir a capa para manutenção. Recortes sob medida deixam sensores e caixas de ligação acessíveis.
Em canhões de injetoras e extrusoras, recobre as zonas de aquecimento para limitar a dissipação ao ambiente. Também atende tubulações e ferramentas aquecidas que precisam permanecer acessíveis durante a manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CAT |
|---|---|
| Aplicação | Reduz a perda de calor em cilindros e tubulações. |
| Temperatura máxima do sistema isolado | Até 500°C. |
| Construção | Capa externa em aço inox escovado, isolamento em fibra cerâmica refratária e refletor interno de alumínio. |
| Espessura da isolação | Configurável; referências comuns de 25 ou 50 mm. |
| Dimensões | Fabricada sob medida para o diâmetro/perímetro e largura da área coberta. |
| Redução de consumo estimada | Até 40%, variável conforme processo, instalação e temperatura de operação. |
| Fixação | Fechos rápidos tipo alavanca, presilhas ou configuração equivalente. |
| Opcionais | Recortes e furações para sensores, termopares, caixas e outros componentes. |
| Garantia | 6 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O C-B90 leva um bloco metálico na extremidade do cartucho, com saída dos cabos a 90°. O bloco reforça a região da conexão e pode servir como ponto de fixação ao conjunto. A ligação sai pela lateral, permitindo instalar o aquecedor em ferramentas nas quais uma placa ou estrutura ocupa o espaço atrás do alojamento.
Aquecimento de moldes, matrizes e ferramentas com ligação elétrica lateral. É uma alternativa para montagens que combinam restrição de espaço axial e necessidade de reforço mecânico na extremidade do cartucho.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-B90 |
|---|---|
| Aplicação | Aquecimento de moldes com conexão em bloco e saída angular. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Saída de cabos a 90° para instalações com pouco espaço axial. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

No C-B, um bloco de aço reforça a extremidade de ligação do cartucho de alta carga. Os cabos saem retos a partir desse bloco, acompanhando o eixo do corpo cilíndrico. Além de proteger a conexão durante o manuseio, o bloco oferece uma superfície que pode ser usada para ancorar a resistência na ferramenta.
Em moldes e matrizes com acesso pela extremidade do alojamento. Atende montagens nas quais os cabos podem seguir retos e a conexão precisa de reforço ou de um ponto de fixação junto à ferramenta.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-B |
|---|---|
| Aplicação | Aquecimento de moldes e matrizes com bloco terminal. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Bloco terminal; saída e posição conforme desenho do modelo. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O C-S90 utiliza uma terminação angular, conhecida como cachimbo, para conduzir os cabos perpendicularmente ao cartucho. O corpo cilíndrico de alta carga aquece o bloco por contato com o alojamento. A saída lateral acomoda a ligação em moldes compactos; conduíte, malha de inox ou siliglass podem complementar a proteção dos cabos conforme a montagem.
Para moldes, matrizes e ferramentas com placas ou componentes próximos à entrada do furo. A saída angular permite levar a fiação para a lateral da ferramenta, mantendo o aquecimento no alojamento cilíndrico.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-S90 |
|---|---|
| Aplicação | Aquecimento localizado com saída elétrica em 90º. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Saída de cabos a 90° para instalações com pouco espaço axial. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
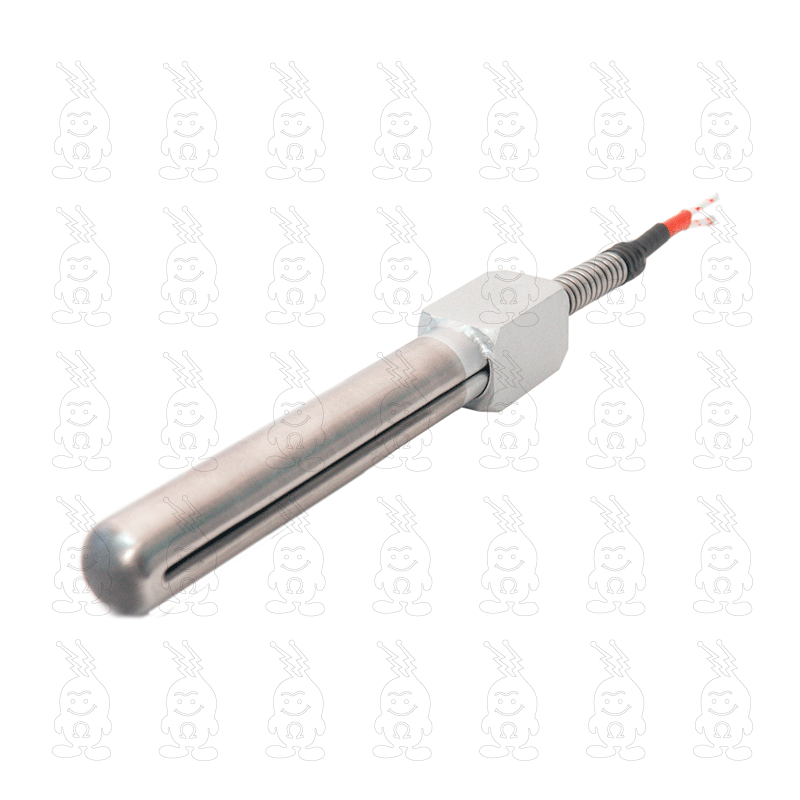
O CF-B combina corpo fendilhado com bloco terminal metálico e saída axial. A fenda longitudinal permite a expansão do corpo durante o aquecimento, favorecendo o contato com a parede do furo. Ao esfriar, o corpo se contrai e facilita a retirada. O bloco reforça a terminação e pode auxiliar na fixação do cartucho.
Em moldes e matrizes que combinam pequenas irregularidades no alojamento com necessidade de uma terminação reforçada. O corpo fendilhado atua no contato com o furo; o bloco atende à montagem mecânica da extremidade.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CF-B |
|---|---|
| Aplicação | Aquecimento de moldes e matrizes com construção fendilhada. |
| Temperatura de operação | Até 450°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). Elemento fendilhado para favorecer o contato térmico. |
| Geometria / comprimento | Diâmetros padrão de 6,35 a 25,40 mm, conforme modelo. De 100 a 2.500 mm, conforme a versão. |
| Potência | Até 6 kW, conforme dimensões e aplicação. |
| Tensão | 24 a 480 V, conforme projeto. |
| Ligação elétrica | Bloco terminal; saída e posição conforme desenho do modelo. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
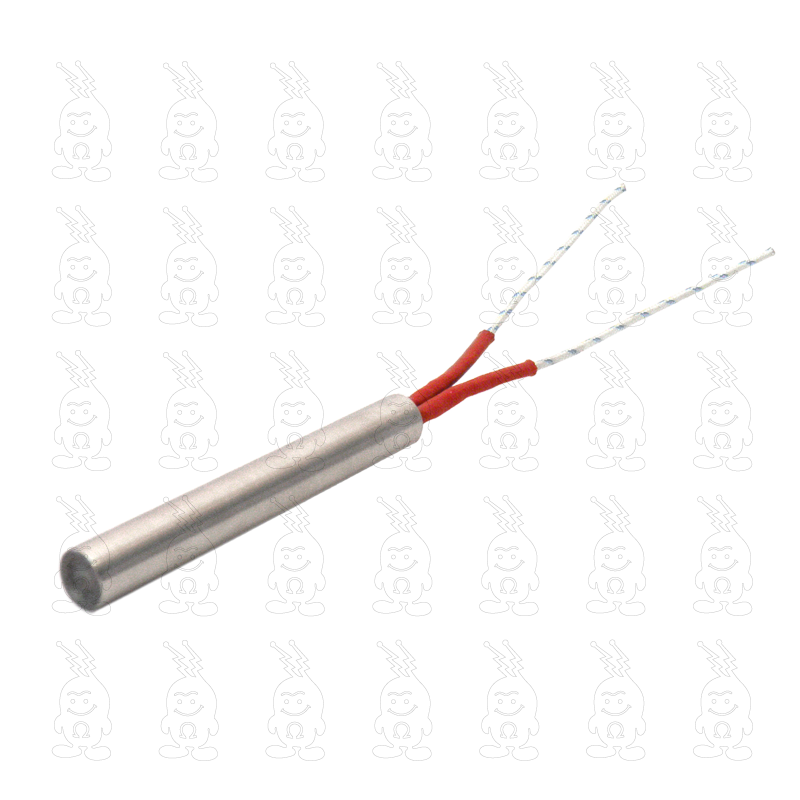
O C-S é o cartucho padrão de alta carga, com bainha cilíndrica em inox e cabos axiais. Internamente, o fio de níquel-cromo fica próximo à parede do tubo, isolado por óxido de magnésio compactado. Essa construção transfere o calor à bainha e ao bloco que a envolve, concentrando o aquecimento em um elemento de pequeno diâmetro.
Em moldes, manifolds de câmara quente e cabeçotes de extrusoras ou sopradoras. O corpo cilíndrico é instalado em furo usinado para levar calor diretamente à massa metálica próxima da região de processamento.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-S |
|---|---|
| Aplicação | Aquecimento de alta carga em moldes e matrizes. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Saída axial (reta), salvo configuração específica. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-CC envolve o cilindro com elementos de níquel-cromo alojados em peças de cerâmica esteatita. Sua ligação por cabos permite conduzir a alimentação até o ponto de conexão da máquina. A saída pode ocupar diferentes posições na coleira, com opções de conduíte, malha de inox ou siliglass para proteger o trecho exposto da fiação.
No aquecimento externo de canhões de injetoras e extrusoras. A versão com cabos atende máquinas em que a alimentação passa por canaletas ou segue até uma caixa de conexão afastada da zona aquecida.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-CC |
|---|---|
| Aplicação | Aquecimento de cilindros de injetoras e extrusoras. |
| Temperatura de operação | Até 400°C. |
| Isolamento / elemento | Isolação cerâmica esteatita; elemento resistivo em mola NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø50 a Ø650 mm. |
| Largura | 25 a 250 mm. |
| Espessura mínima | Aproximadamente 12 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Cabo de alimentação para alta temperatura. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-CP é uma coleira com isolamento em cerâmica esteatita e ligação por terminais parafuso. Olhais ou barramentos conectam a alimentação diretamente aos terminais, que podem ficar junto à abertura da coleira ou em posição oposta. A construção cerâmica envolve a zona do cilindro e acomoda o elemento resistivo em seu interior.
Em cilindros de injeção e extrusão com alimentação por olhais ou barramentos. É útil quando o acesso de manutenção permite soltar as conexões diretamente nos terminais da coleira.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-CP |
|---|---|
| Aplicação | Aquecimento de cilindros com conexão por terminais. |
| Temperatura de operação | Até 400°C. |
| Isolamento / elemento | Isolação cerâmica esteatita; elemento resistivo em mola NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø50 a Ø650 mm. |
| Largura | 25 a 250 mm. |
| Espessura mínima | Aproximadamente 12 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Terminais tipo parafuso. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-CT combina o conjunto de aquecimento em cerâmica esteatita com uma tomada industrial. A alimentação se conecta por um acoplamento removível junto à coleira, cuja posição pode acompanhar o acesso da máquina. É uma configuração para cilindros que usam esse padrão de conexão e exigem desconectar a resistência nas intervenções de manutenção.
Em canhões de injetoras e extrusoras equipados com conectores compatíveis. A tomada favorece a substituição da coleira em pontos nos quais o acoplamento elétrico pode permanecer acessível para a manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-CT |
|---|---|
| Aplicação | Aquecimento de cilindros com tomada industrial. |
| Temperatura de operação | Até 400°C. |
| Isolamento / elemento | Isolação cerâmica esteatita; elemento resistivo em mola NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø50 a Ø650 mm. |
| Largura | 25 a 250 mm. |
| Espessura mínima | Aproximadamente 12 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Tomada industrial. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-MC utiliza fita resistiva de níquel-cromo entre camadas de mica, fechadas por uma capa metálica fina. Essa construção envolve bicos e cilindros ocupando pouca espessura radial. Os cabos de alimentação saem da coleira para alcançar a conexão da máquina e podem receber proteções adicionais conforme a exposição ao calor e ao atrito.
Em bicos e cilindros de injetoras ou extrusoras com espaço radial reduzido. A ligação por cabos permite levar a conexão para fora da região ocupada pelo aquecedor.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-MC |
|---|---|
| Aplicação | Aquecimento de cilindros de injetoras e extrusoras. |
| Temperatura de operação | Até 300°C. |
| Isolamento / elemento | Isolação em mica; elemento resistivo em fita NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø35 a Ø600 mm. |
| Largura | 30 a 200 mm. |
| Espessura mínima | Aproximadamente 3 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Cabo de alimentação para alta temperatura. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-MP reúne o perfil fino da coleira de mica e terminais parafuso para conexão por olhais ou barramentos. A fita resistiva fica isolada entre lâminas de mica e protegida pela capa metálica. Os terminais podem ocupar o mesmo lado da abertura ou lados opostos, acompanhando a distribuição elétrica ao redor do cilindro.
No aquecimento de bicos e canhões com pouco espaço ao redor da superfície e acesso aos terminais. Atende instalações que utilizam ligação aparafusada junto à resistência.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-MP |
|---|---|
| Aplicação | Aquecimento de cilindros com conexão por terminais. |
| Temperatura de operação | Até 300°C. |
| Isolamento / elemento | Isolação em mica; elemento resistivo em fita NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø35 a Ø600 mm. |
| Largura | 30 a 200 mm. |
| Espessura mínima | Aproximadamente 3 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Terminais tipo parafuso. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CO-MT usa o conjunto fino de fita resistiva e mica com alimentação por tomada industrial. O corpo acompanha a superfície cilíndrica, enquanto a tomada concentra a conexão removível em um ponto da coleira. Seu posicionamento é configurável para que o acoplamento fique acessível mesmo em montagens com espaço radial limitado.
Para bicos e cilindros de injeção ou extrusão que combinam corpo de aquecimento fino e conexão por tomada. O acesso ao conector deve permanecer livre para a retirada durante a manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CO-MT |
|---|---|
| Aplicação | Aquecimento de cilindros com tomada industrial. |
| Temperatura de operação | Até 300°C. |
| Isolamento / elemento | Isolação em mica; elemento resistivo em fita NiCr 80/20. |
| Capa externa | Aço inoxidável ou aço galvanizado. |
| Diâmetro interno | Ø35 a Ø600 mm. |
| Largura | 30 a 200 mm. |
| Espessura mínima | Aproximadamente 3 mm. |
| Potência | Dimensionada conforme diâmetro, largura e aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Tomada industrial. Posição e proteção configuráveis conforme a montagem. |
| Opcionais | Caixa de proteção, furos, rasgos e aterramento, conforme a versão. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A M-B encapsula o elemento microtubular em uma carcaça cilíndrica de inox para envolver buchas quentes. Essa blindagem cobre o aquecedor e reforça sua proteção mecânica durante a montagem e a manutenção do molde. O calor chega à bucha por condução. A versão pode incorporar termopar tipo K para leitura de temperatura junto ao conjunto.
No aquecimento de buchas em sistemas de câmara quente para injeção de plásticos. A blindagem é útil em pontos expostos ao manuseio durante a montagem e a desmontagem do molde.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | M-B |
|---|---|
| Aplicação | Aquecimento de buchas quentes em sistemas de injeção. |
| Temperatura de operação | Até 400°C. |
| Construção | Elemento microtubular em aço inox; blindagem externa em aço inox; fio NiCr 80/20 e isolação MgO. |
| Dimensões | Diâmetro interno mínimo Ø10 mm; altura de 50 a 200 mm; espessura mínima aproximada de 10 mm. |
| Potência | Dimensionada conforme diâmetro e altura da bucha. |
| Tensão | 24 a 380 V; outras tensões sob consulta. |
| Conexão / sensor | Cabos para alta temperatura; termopar tipo K opcional. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A M-C é conformada em hélice para abraçar bicos de injetoras e extrusoras. O perfil quadrado ou retangular apresenta uma face de contato com o bico, e uma caixa de inox protege a junção dos cabos. Pode receber termopar tipo J e capa metálica externa como recursos opcionais de medição e proteção do conjunto.
Ao redor de bicos de injeção e extrusão que precisam de aquecimento em uma região compacta. A hélice acompanha o corpo do bico e mantém a ligação concentrada em uma caixa lateral.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | M-C |
|---|---|
| Aplicação | Aquecimento de bicos de injeção e extrusão. |
| Temperatura de operação | Até 350°C. |
| Perfil do elemento | Retangular 7 × 4 mm ou quadrado 3,2 × 3,2 mm. |
| Construção | Aço inox AISI 304, fio NiCr 80/20 e isolação MgO; formato de coleira helicoidal. |
| Comprimento linear aquecido | Até aproximadamente 1.160 mm (perfil 3,2 × 3,2 mm) ou 2.160 mm (perfil 7 × 4 mm). |
| Potência | Definida pelo perfil e comprimento para a aplicação no bico. |
| Tensão | 24 a 380 V; outras tensões sob consulta. |
| Conexão / sensor | Cabo de cobre com isolação de Teflon para alta temperatura; termopar tipo J opcional. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A M-E sai de fábrica conformada em espiral ou hélice conforme desenho ou amostra. Seu perfil retangular acompanha o canal de aquecimento do molde ou manifold e estabelece contato com o bloco metálico. A peça chega com o traçado definido, incluindo diâmetro, passo e número de espiras. O termopar tipo J é opcional.
Em canais de moldes e manifolds de câmara quente com traçado previamente definido. A peça pré-conformada atende a reposição ou montagem em que a geometria deve chegar pronta para o encaixe.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | M-E |
|---|---|
| Aplicação | Aquecimento de câmaras quentes e manifolds. |
| Temperatura de operação | Até 350°C. |
| Perfil do elemento | Retangular 4,2 × 2,2 mm (padrão). |
| Construção | Aço inox AISI 304, fio NiCr 80/20 e isolação MgO; elemento espiral pré-conformado. |
| Comprimento linear aquecido | Até aproximadamente 1.310 mm antes da conformação. |
| Potência | Configurada conforme perfil, comprimento, tensão e aplicação. |
| Tensão | 24 a 380 V; outras tensões sob consulta. |
| Conexão / sensor | Cabo com isolação para alta temperatura; termopar tipo J opcional. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A M-R é fornecida reta e passa por revenimento para permitir conformação pelo cliente. O elemento de inox, disponível em perfis quadrados ou retangulares, pode acompanhar canais usinados em manifolds e ferramentas. Essa forma de fornecimento permite definir o percurso na montagem, respeitando as condições de conformação do modelo. Há opção de termopar tipo J integrado.
Para canais de manifolds e ferramentas de câmara quente cuja conformação será realizada na instalação. O fornecimento linear atende montagens em que o percurso precisa ser ajustado diretamente ao bloco.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | M-R |
|---|---|
| Aplicação | Aquecimento de manifolds e câmaras quentes. |
| Temperatura de operação | Até 350°C. |
| Perfil do elemento | Perfis disponíveis: 4,2 × 2,2; 3,2 × 3,2; 7 × 4 mm e outros sob consulta. |
| Construção | Aço inox AISI 304, fio NiCr 80/20 e isolação MgO; elemento reto com revenimento para conformação. |
| Comprimento linear aquecido | Até aproximadamente 1.160 a 2.160 mm, conforme o perfil. |
| Potência | Configurada conforme perfil, comprimento, tensão e aplicação. |
| Tensão | 24 a 380 V; outras tensões sob consulta. |
| Conexão / sensor | Cabo com isolação para alta temperatura; termopar tipo J opcional. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A T-FM é uma resistência tubular flexível de inox, desenvolvida para conformação manual em canais de manifolds. Durante a montagem, o corpo acompanha sulcos e curvas, levando calor ao bloco ao longo do percurso. As extremidades usam ponteiras com porca e parafuso para a ligação elétrica. A flexibilidade deve respeitar o raio mínimo de curvatura do modelo.
Em manifolds de câmara quente que exigem ajuste do aquecedor aos canais durante a montagem. O elemento acompanha trajetórias curvas para transferir calor ao bloco de distribuição do polímero.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | T-FM |
|---|---|
| Aplicação | Aquecimento de câmaras quentes e manifolds. |
| Temperatura de operação | Até 300°C. |
| Construção | Elemento tubular flexível em aço inox, com resistência NiCr 80/20 e isolação compactada em MgO. |
| Diâmetro / comprimento | Ø8,5 mm; comprimento linear de 300 a 1.500 mm. |
| Raio mínimo de dobra | 10 mm. |
| Potência | Definida pelo comprimento linear (W/m). |
| Tensão | 220 V monofásico. |
| Terminações | Ponteiras com fixação por porca e parafuso. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A T-M aquece blocos de manifold por meio de um elemento tubular alojado em seus canais. Pode ser fornecida reta, com tratamento para conformação pelo cliente, ou já moldada conforme desenho ou amostra. A bainha de inox protege o elemento interno, e a alimentação pode usar pinos roscados ou cabos de alta temperatura.
Em manifolds e blocos de câmara quente de moldes de injeção. A escolha entre peça reta ou pré-conformada acompanha a rotina da ferramentaria e a necessidade de receber o trajeto pronto.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | T-M |
|---|---|
| Aplicação | Aquecimento de manifolds com montagem reta ou conformada. |
| Temperatura de operação | Até 300°C. |
| Construção | Bainha em aço inox AISI 304, fio NiCr 80/20 e isolação compactada em MgO. |
| Diâmetros disponíveis | Ø6,35; 8,2; 9,2 e 11,2 mm. |
| Comprimento linear | 300 a 5.000 mm antes da conformação. |
| Potência | Até 8 kW, conforme comprimento e projeto. |
| Tensão | 12 a 660 V, conforme potência. |
| Formato / terminais | Reto com revenimento para dobra ou pré-conformado; pinos roscados ou cabos de alta temperatura. |
| Garantia | 3 meses. |
| Processos relacionados | Injeção de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O SF é um sensor termopar flexível, disponível nos tipos J e K, que leva a leitura da zona aquecida ao controlador. A ponteira de inox pode ser simples, com mola ou com baioneta. O cabo flexível acompanha o caminho entre o ponto de medição e a conexão elétrica, com opções de isolamento e malha metálica de proteção.
Na medição de temperatura de cilindros, bicos, moldes e matrizes de injetoras e extrusoras. O sinal do termopar alimenta o controlador responsável por comandar o aquecimento da zona.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | SF |
|---|---|
| Aplicação | Medição de temperatura em injetoras e extrusoras. |
| Faixa de medição | 0 a 200°C para os tipos JX e KX com tolerância padrão. |
| Tipos de termopar | JX (ferro/constantan) ou KX (chromel/alumel). |
| Tolerância | ±2,2°C padrão; ±1,1°C sob consulta. |
| Isolação do cabo | Opções: PVC, fibra de vidro, silicone, Teflon, fibra cerâmica ou Kapton, conforme a faixa térmica. |
| Ponteira | Configurações simples, com mola ou baioneta; aço inox. |
| Conexão | Pontas estanhadas ou conectores miniatura/padrão. |
| Comprimento do cabo | Configurável conforme a instalação. |
| Garantia | 6 meses. |
| Processos relacionados | Injeção de Plásticos, Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
APLICAÇÃO 02 · TRANSFORMAÇÃO DE PLÁSTICOS
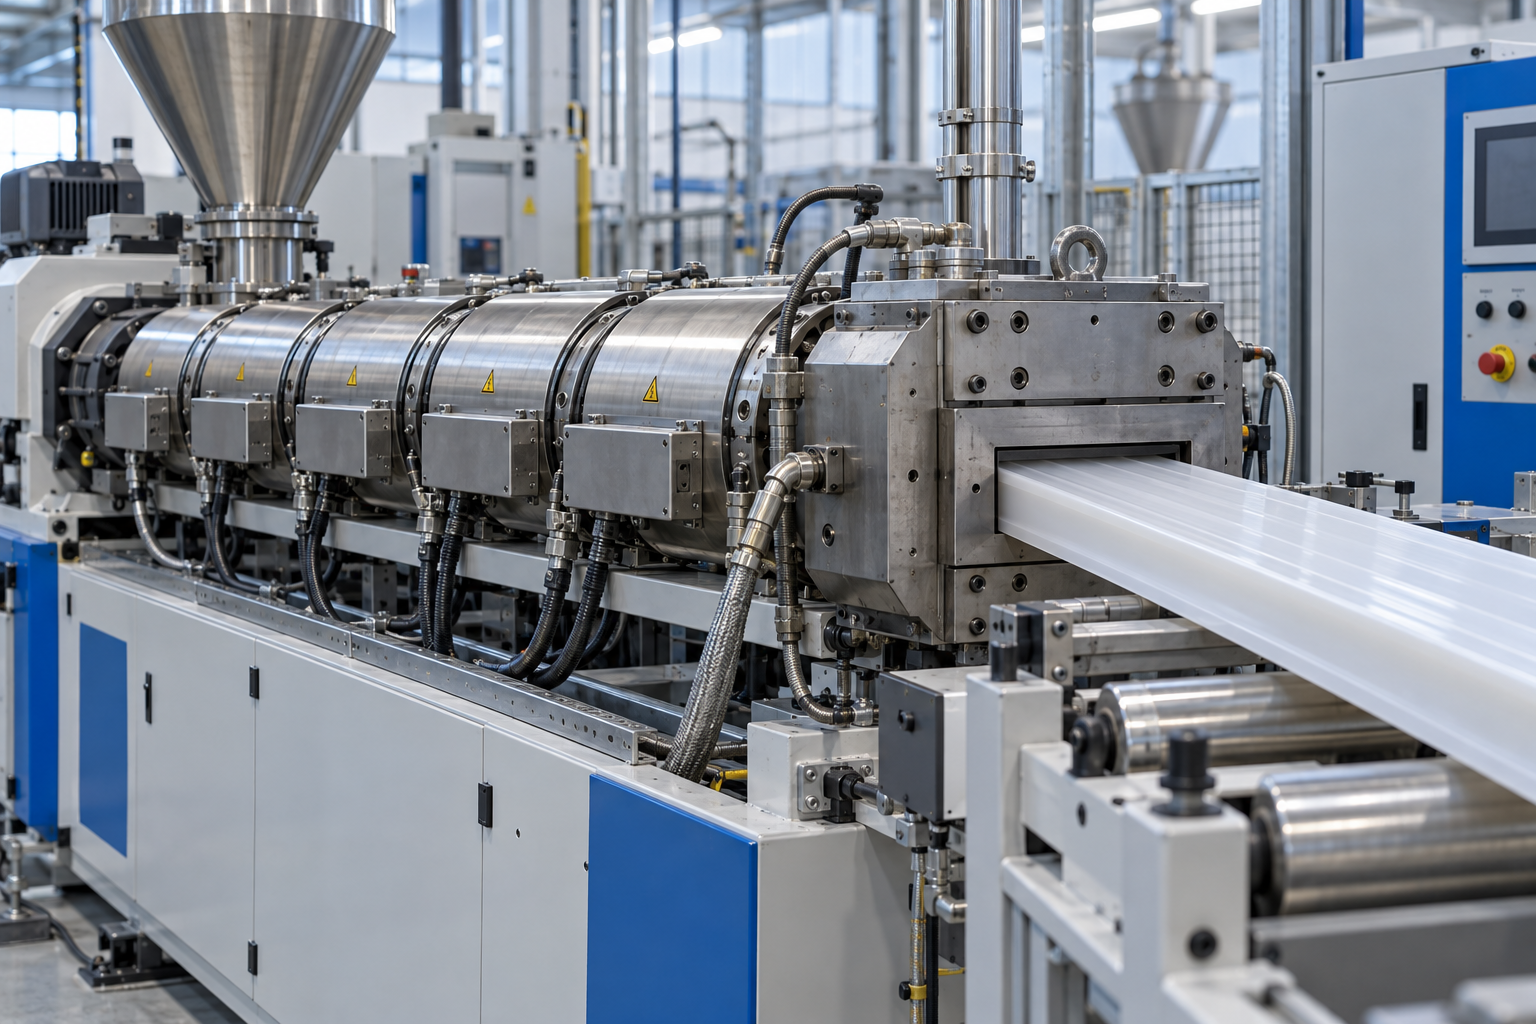
Na extrusão, o material percorre o canhão e chega ao cabeçote em operação contínua. O aquecimento é distribuído por zonas ao longo do cilindro e da matriz, conforme o polímero, a geometria do equipamento e a velocidade da linha. A solução deve combinar contato térmico, potência e eventuais recursos de dissipação ou resfriamento.
Canhão, bicos, cabeçotes, matrizes planas e prensas.
Perfil de temperatura estável ao longo do fluxo contínuo de material.
Coleiras, resistências fundidas, cartuchos, planas de mica e termopares.

O C-AB90 é um cartucho de alta carga aplicado em moldes de injeção de Zamac e em pontos de aquecimento de extrusoras de plástico e borracha. O anel batente ajustável define a posição de montagem, e o puxador integrado oferece um ponto próprio para retirar o cartucho durante a manutenção. Os cabos saem a 90° e ficam protegidos por uma caixa metálica contra resíduos que possam cair sobre a conexão. Comprimento, potência e posição do anel são definidos conforme o alojamento e o processo.
Desenvolvido para injeção de Zamac e também aplicado na extrusão de plásticos e borracha. Reúne recursos úteis em ferramentas com exposição a resíduos e necessidade de retirada do cartucho durante a manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-AB90 |
|---|---|
| Aplicação | Aquecimento localizado em moldes de Zamac e ferramentas de extrusão de plásticos. |
| Temperatura de operação | Até 450°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Ø16 mm nesta versão. 100 mm nesta versão; família configurável de 30 a 300 mm. |
| Potência | 450 W nesta versão. |
| Tensão | 220 V monofásico nesta versão. |
| Ligação elétrica | Saída de cabos a 90° para instalações com pouco espaço axial. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O C-AB é um cartucho de alta carga com anel metálico fixado ao corpo e saída axial dos cabos. O anel encosta na face da ferramenta e funciona como batente mecânico de montagem. Sua posição é definida pelo desenho do molde, mantendo a parte aquecida na profundidade prevista a cada instalação.
Em moldes, matrizes e blocos de aquecimento nos quais a posição axial da resistência precisa ser mantida. O batente é útil quando a montagem deve parar em uma profundidade definida pela ferramenta.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | C-AB |
|---|---|
| Aplicação | Instalação com anel batente em moldes e matrizes. |
| Temperatura de operação | Até 400°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). |
| Geometria / comprimento | Diâmetros padrão de 8 a 22 mm, conforme modelo. De 30 a 1.000 mm (ou conforme projeto). |
| Potência | Até 5 kW, conforme dimensões, tensão e aplicação. |
| Tensão | 12 a 480 V, conforme projeto. |
| Ligação elétrica | Saída axial (reta), salvo configuração específica. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
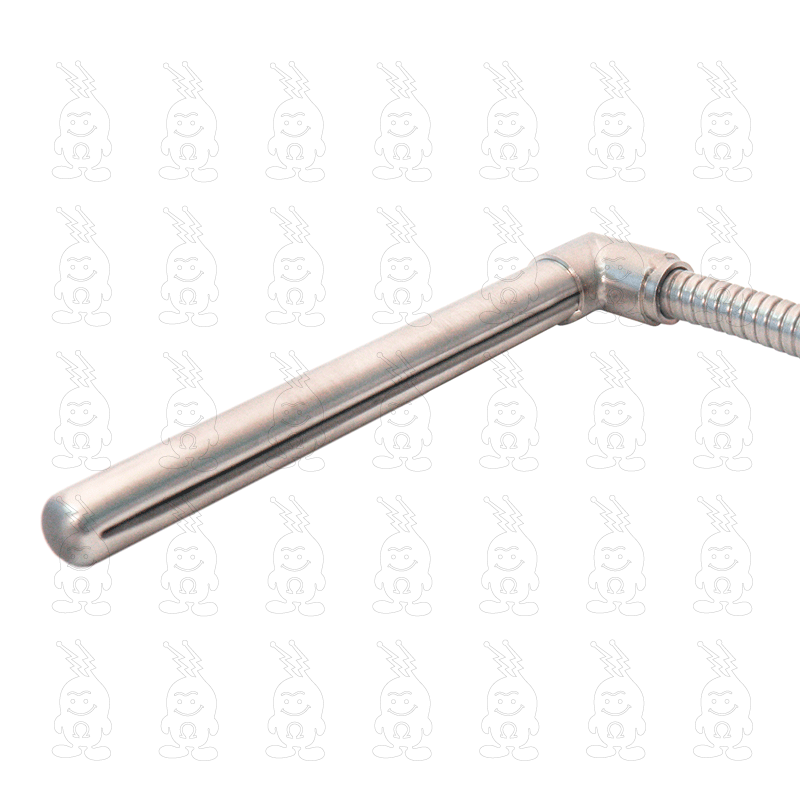
O CF-S90 reúne a expansão térmica do corpo fendilhado e a saída de cabos a 90°. Durante o aquecimento, a abertura longitudinal permite que o corpo acompanhe pequenas irregularidades do alojamento. A terminação angular encaminha a ligação para a lateral do molde. No resfriamento, a contração do corpo favorece a retirada da resistência.
Em moldes e matrizes que precisam da construção expansível e têm acesso elétrico lateral. A combinação atende alojamentos com pequenas irregularidades sem exigir que os cabos avancem pelo eixo do cartucho.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CF-S90 |
|---|---|
| Aplicação | Aquecimento localizado com saída angular. |
| Temperatura de operação | Até 450°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). Elemento fendilhado para favorecer o contato térmico. |
| Geometria / comprimento | Diâmetros padrão de 6,35 a 25,40 mm, conforme modelo. De 100 a 2.500 mm, conforme a versão. |
| Potência | Até 6 kW, conforme dimensões e aplicação. |
| Tensão | 24 a 480 V, conforme projeto. |
| Ligação elétrica | Saída de cabos a 90° para instalações com pouco espaço axial. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J; opções dependem da versão. |
| Tolerâncias | Referência geral: diâmetro H9 e comprimento ±3 mm; confirmar conforme o modelo. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
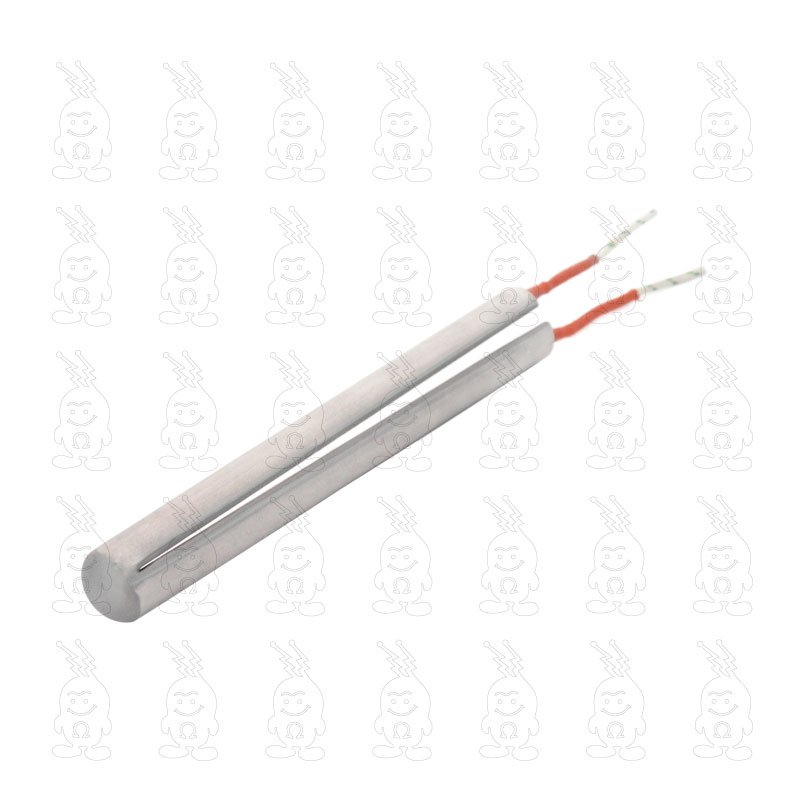
O CF-S é o cartucho fendilhado com saída reta de cabos. Sua abertura longitudinal permite que o corpo se expanda quando aquecido, aproximando a superfície da resistência da parede do alojamento. Ao esfriar, o corpo retorna à condição contraída. Essa construção atende furos com pequenas irregularidades e favorece a desmontagem da ferramenta.
Para aquecimento localizado de moldes, matrizes e ferramentas com acesso axial. A construção fendilhada é útil quando pequenas variações na parede do alojamento dificultam o contato térmico de um corpo rígido.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CF-S |
|---|---|
| Aplicação | Aquecimento de moldes e matrizes. |
| Temperatura de operação | Até 450°C na superfície do cartucho. |
| Construção | Bainha em aço inox AISI 304, fio resistivo NiCr 80/20 e isolação compactada em óxido de magnésio (MgO). Elemento fendilhado para favorecer o contato térmico. |
| Geometria / comprimento | Diâmetros padrão de 6,35 a 25,40 mm, conforme modelo. De 50 a 1.000 mm. |
| Potência | Até 5 kW, conforme dimensões e aplicação. |
| Tensão | 110 ou 220 V monofásico; outras tensões sob consulta. |
| Ligação elétrica | Saída axial (reta), salvo configuração específica. Ligação bipolar padrão; outras configurações conforme a versão. |
| Termopar | Opcional: tipo J ou K, aterrado ou isolado. |
| Tolerâncias | Diâmetro externo antes da expansão: ±0,3 mm; comprimento: ±1 mm. |
| Garantia | 6 meses. |
| Processos relacionados | Extrusão de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A FE-CAD integra elementos tubulares de aquecimento a um corpo fundido cilíndrico com aletas externas. As aletas aumentam a superfície exposta ao ar e permitem dissipar calor por convecção natural ou ventilação. O conjunto envolve o canhão da extrusora, combinando aquecimento por contato com uma geometria que favorece a retirada de calor da zona.
Em zonas de extrusoras que recebem calor do aquecedor e também precisam dissipar o calor gerado pelo processamento do polímero. As aletas trabalham com convecção natural ou com o sistema de ventilação da máquina.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | FE-CAD |
|---|---|
| Aplicação | Aquecimento de cilindros de extrusoras. |
| Temperatura de operação | Até 300°C em alumínio ou até 400°C em latão/bronze. |
| Construção | Corpo fundido com elemento tubular blindado, fio NiCr 80/20 e isolação interna em MgO. |
| Característica do modelo | Aletas dissipadoras integradas; espaçamento e dimensões configuráveis para auxiliar o controle térmico. |
| Formato | Cilíndrica, geralmente bipartida para montagem no cilindro. |
| Material do corpo | Alumínio ou latão/bronze, conforme temperatura e aplicação. |
| Potência | Dimensionada conforme geometria, carga térmica e necessidade de dissipação. |
| Tensão | 110 a 480 V; ligação monofásica ou trifásica conforme projeto. |
| Conexão | Caixa metálica com terminais, cabos de alta temperatura ou tomada industrial. |
| Proteção / fixação | Até IP65 com caixa e vedação adequadas; parafusos, cinta com bujão ou fecho rápido. |
| Dimensões | Diâmetro, largura, espessura, aletas, furos e rasgos definidos pelo equipamento. |
| Garantia | 12 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
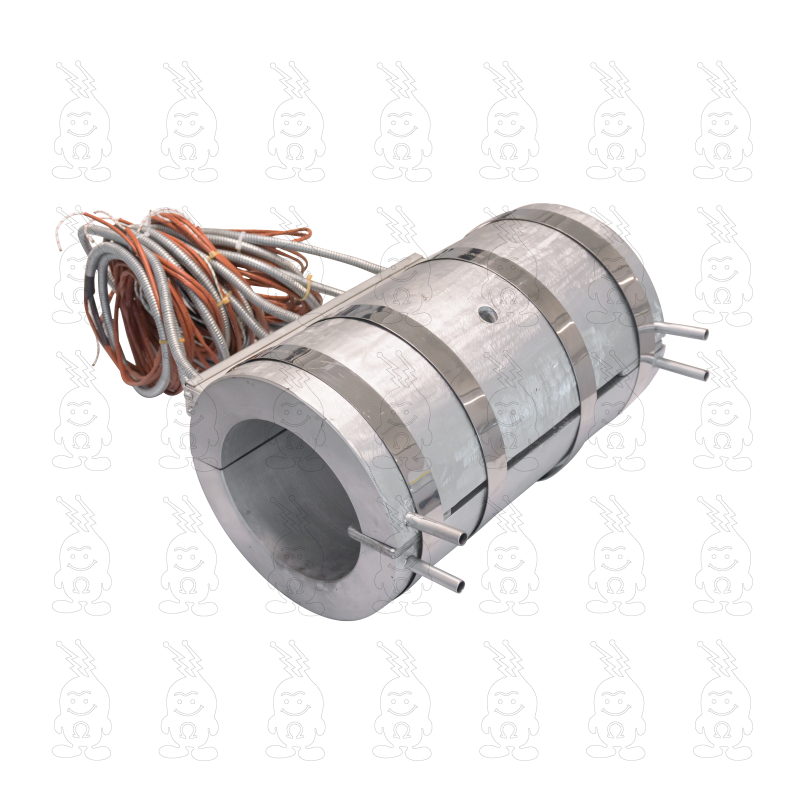
A FE-CSA reúne aquecimento elétrico e uma serpentina de inox dentro do corpo fundido cilíndrico. O fluido circula pela serpentina para retirar calor da zona, enquanto os elementos tubulares fazem o aquecimento. As conexões de entrada e saída interligam o conjunto ao circuito de refrigeração da extrusora, permitindo atuar nos dois sentidos do controle térmico.
Em cilindros de extrusoras com zonas que alternam demanda de aquecimento e de resfriamento. A serpentina atende processos em que o calor gerado durante o trabalho do polímero precisa ser removido por fluido.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | FE-CSA |
|---|---|
| Aplicação | Aquecimento e arrefecimento em cilindros de extrusoras. |
| Temperatura de operação | Até 300°C em alumínio ou até 400°C em latão/bronze. |
| Construção | Corpo fundido com elemento tubular blindado, fio NiCr 80/20 e isolação interna em MgO. |
| Característica do modelo | Serpentina interna em aço inox com conexões roscadas para entrada e saída do fluido refrigerante. |
| Formato | Cilíndrica, geralmente bipartida para montagem no cilindro. |
| Material do corpo | Alumínio ou latão/bronze, conforme temperatura e aplicação. |
| Potência | Dimensionada conforme geometria, carga térmica e necessidade de dissipação. |
| Tensão | 110 a 480 V; ligação monofásica ou trifásica conforme projeto. |
| Conexão | Caixa metálica com terminais, cabos de alta temperatura ou tomada industrial. |
| Proteção / fixação | Até IP65 com caixa e vedação adequadas; parafusos, cinta com bujão ou fecho rápido. |
| Dimensões | Diâmetro, largura, espessura, aletas, furos e rasgos definidos pelo equipamento. |
| Garantia | 12 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
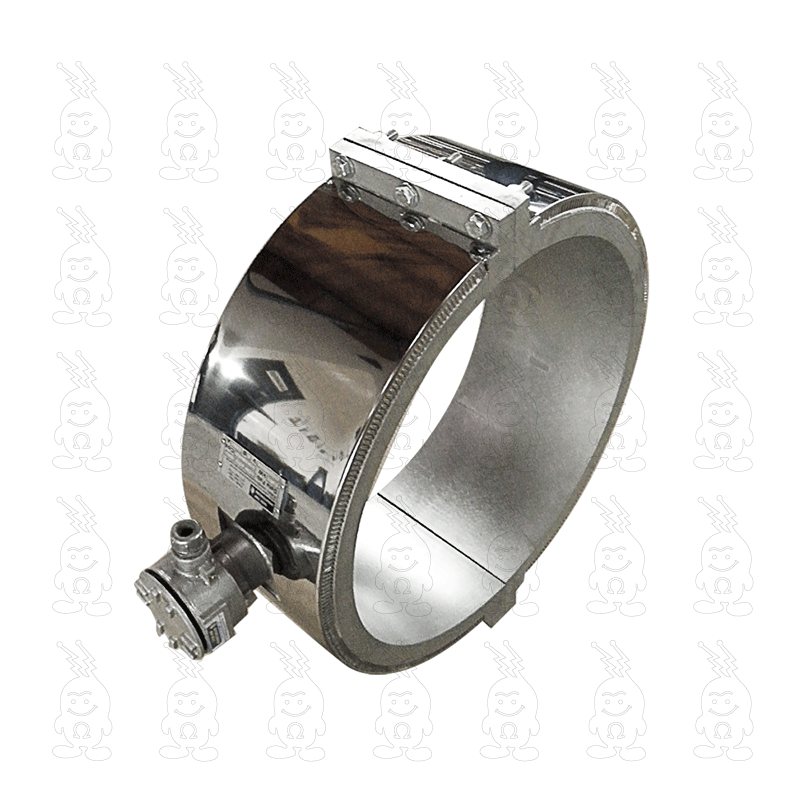
A FE-C incorpora elementos tubulares em um corpo metálico fundido que acompanha o cilindro da extrusora. Sua construção usual em duas meias-luas permite montar o aquecedor ao redor do canhão. O metal fundido envolve e protege os elementos, formando a superfície de contato que transfere calor à zona de processamento do polímero.
No aquecimento de canhões de extrusoras de polímeros. As duas metades envolvem a zona de processo e permitem instalar ou retirar o aquecedor pelo lado externo do cilindro.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | FE-C |
|---|---|
| Aplicação | Aquecimento de cilindros de extrusoras de polímeros. |
| Temperatura de operação | Até 300°C em alumínio ou até 400°C em latão/bronze. |
| Construção | Corpo fundido com elemento tubular blindado, fio NiCr 80/20 e isolação interna em MgO. |
| Característica do modelo | Corpo cilíndrico bipartido (meia-lua) para montagem ao redor do canhão. |
| Formato | Cilíndrica, geralmente bipartida para montagem no cilindro. |
| Material do corpo | Alumínio ou latão/bronze, conforme temperatura e aplicação. |
| Potência | Dimensionada conforme geometria, carga térmica e necessidade de dissipação. |
| Tensão | 110 a 480 V; ligação monofásica ou trifásica conforme projeto. |
| Conexão | Caixa metálica com terminais, cabos de alta temperatura ou tomada industrial. |
| Proteção / fixação | Até IP65 com caixa e vedação adequadas; parafusos, cinta com bujão ou fecho rápido. |
| Dimensões | Diâmetro, largura, espessura, aletas, furos e rasgos definidos pelo equipamento. |
| Garantia | 12 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
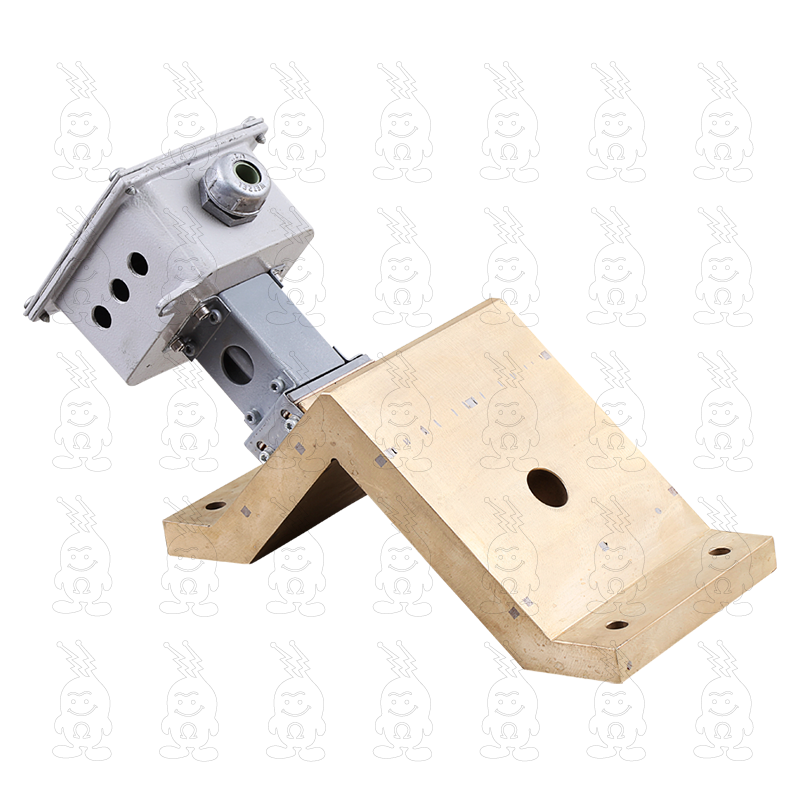
A FE-PL é fundida em formato de L, com elementos tubulares distribuídos pelas duas faces perpendiculares. O corpo acompanha cantos de matrizes e cabeçotes, levando calor às duas superfícies a partir de uma peça. As furações de montagem podem seguir o desenho da ferramenta para posicionar o conjunto sobre a região aquecida.
Em cantos de matrizes e cabeçotes de extrusão com superfícies perpendiculares. A geometria em L permite levar aquecimento às duas faces que se encontram nessa região da ferramenta.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | FE-PL |
|---|---|
| Aplicação | Aquecimento de matrizes de extrusão. |
| Temperatura de operação | Até 300°C em alumínio ou até 400°C em latão/bronze. |
| Construção | Corpo fundido com elemento tubular blindado, fio NiCr 80/20 e isolação interna em MgO. |
| Característica do modelo | Formato em L para aquecer duas superfícies perpendiculares; outros ângulos sob consulta. |
| Formato | Plana em L, normalmente com ângulo de 90°. |
| Material do corpo | Alumínio ou latão/bronze, conforme temperatura e aplicação. |
| Potência | Dimensionada conforme geometria, carga térmica e necessidade de dissipação. |
| Tensão | 110 a 480 V; ligação monofásica ou trifásica conforme projeto. |
| Conexão | Caixa metálica com terminais, cabos de alta temperatura ou tomada industrial. |
| Proteção / fixação | Até IP65 com caixa e vedação adequadas; parafusos, cinta com bujão ou fecho rápido. |
| Dimensões | Diâmetro, largura, espessura, aletas, furos e rasgos definidos pelo equipamento. |
| Garantia | 12 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
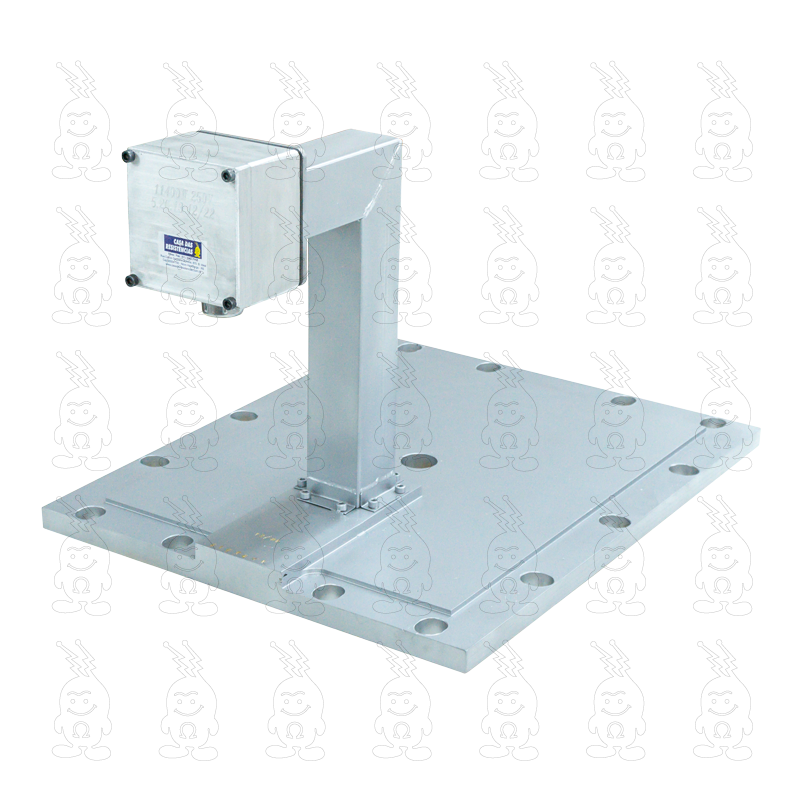
A FE-P distribui elementos tubulares dentro de uma placa metálica fundida para aquecer superfícies planas por contato. O corpo pode ser retangular, quadrado ou seguir um contorno específico da ferramenta. Furos e rasgos são incorporados ao desenho da placa para acomodar fixadores, sensores e outras interferências da área aquecida.
Em matrizes planas de extrusão, placas de fechamento, mesas aquecidas e prensas. A resistência é fixada sobre a face metálica que precisa receber calor ao longo de sua superfície.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | FE-P |
|---|---|
| Aplicação | Aquecimento de matrizes de extrusoras de polímeros. |
| Temperatura de operação | Até 300°C em alumínio ou até 400°C em latão/bronze. |
| Construção | Corpo fundido com elemento tubular blindado, fio NiCr 80/20 e isolação interna em MgO. |
| Característica do modelo | Distribuição do elemento tubular pela superfície plana conforme o desenho. |
| Formato | Plana; formato e distribuição conforme a superfície. |
| Material do corpo | Alumínio ou latão/bronze, conforme temperatura e aplicação. |
| Potência | Dimensionada conforme geometria, carga térmica e necessidade de dissipação. |
| Tensão | 110 a 480 V; ligação monofásica ou trifásica conforme projeto. |
| Conexão | Caixa metálica com terminais, cabos de alta temperatura ou tomada industrial. |
| Proteção / fixação | Até IP65 com caixa e vedação adequadas; parafusos, cinta com bujão ou fecho rápido. |
| Dimensões | Diâmetro, largura, espessura, aletas, furos e rasgos definidos pelo equipamento. |
| Garantia | 12 meses. |
| Processos relacionados | Extrusão de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
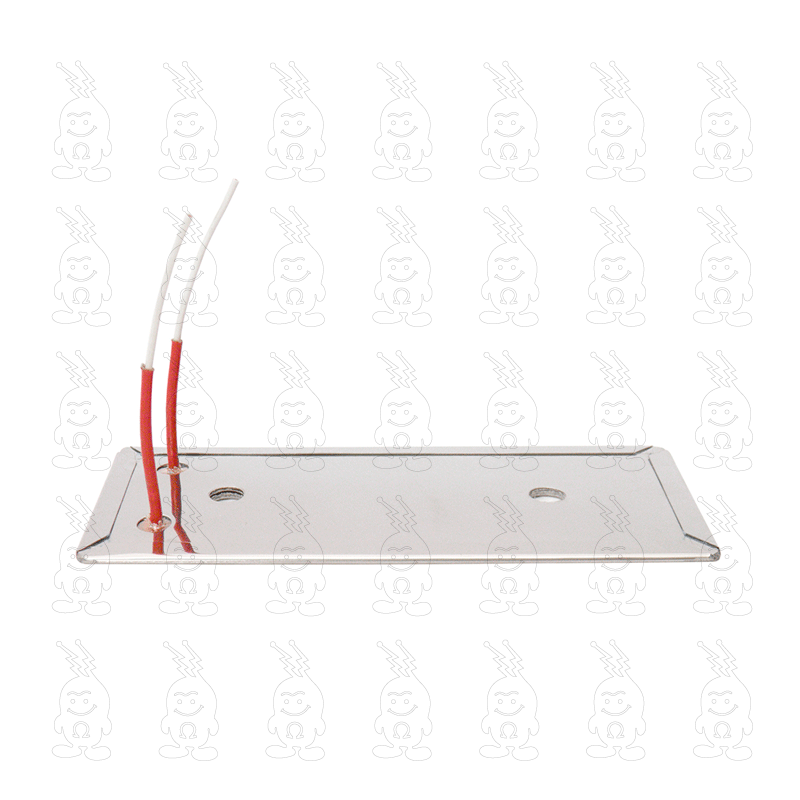
A P-MC reúne fita resistiva, lâminas de mica e cobertura metálica em uma resistência plana de pouca espessura. Pode acompanhar uma face plana ou receber dobra em L. A ligação por cabos permite encaminhar a alimentação para fora da área aquecida, com opções de proteção para o trecho exposto junto à prensa ou matriz.
Sobre matrizes, cabeçotes, placas de prensas e equipamentos de embalagem. A saída por cabos atende pontos em que a conexão precisa ficar afastada da superfície ou acompanhar o percurso da instalação.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | P-MC |
|---|---|
| Aplicação | Aquecimento de matrizes e prensas. |
| Temperatura de operação | Até 300°C. |
| Construção | Isolação em mica, elemento resistivo em fita NiCr 80/20 e capa em aço inox ou aço galvanizado. |
| Dimensões | Comprimento e largura de 20 a 1.000 mm; espessura mínima aproximada de 3 mm. Formatos planos ou em L sob medida. |
| Potência | Dimensionada conforme dimensões e densidade de potência da aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Cabos de alimentação com revestimentos para alta temperatura. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
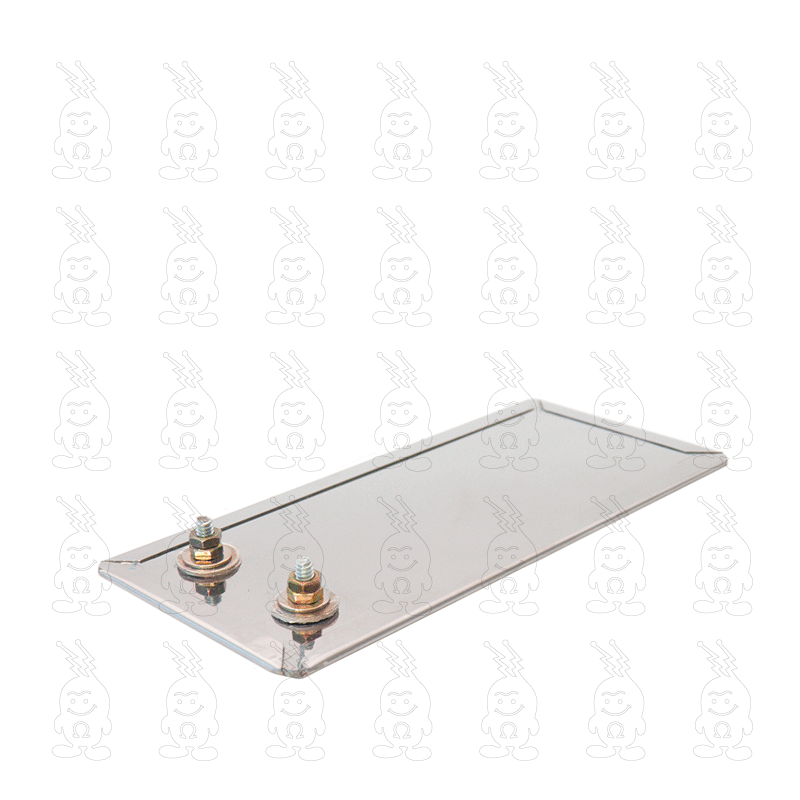
A P-MP é uma resistência de mica plana ou em L, com terminais parafuso para ligação por olhais ou barramentos. A fita de níquel-cromo fica entre camadas isolantes de mica e uma cobertura metálica fina. Furos e recortes podem acompanhar pinos, guias e fixadores da ferramenta, preservando os acessos necessários à montagem.
Em matrizes, cabeçotes e placas de prensas com alimentação aparafusada. A ligação fica diretamente nos terminais da peça, atendendo montagens com acesso para conectar e retirar os olhais ou barramentos.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | P-MP |
|---|---|
| Aplicação | Aquecimento de matrizes e prensas. |
| Temperatura de operação | Até 300°C. |
| Construção | Isolação em mica, elemento resistivo em fita NiCr 80/20 e capa em aço inox ou aço galvanizado. |
| Dimensões | Comprimento e largura de 20 a 1.000 mm; espessura mínima aproximada de 3 mm. Formatos planos ou em L sob medida. |
| Potência | Dimensionada conforme dimensões e densidade de potência da aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Terminais tipo parafuso. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A P-MT combina aquecimento por contato, isolamento em mica e conexão por tomada industrial. Seu corpo de pequena espessura pode ser plano ou dobrado em L para acompanhar a ferramenta. A tomada pode ocupar a face ou a borda da peça, deixando o acoplamento acessível nas operações de instalação e substituição do aquecedor.
Em matrizes, cabeçotes e prensas preparados para conexão por tomada. Essa configuração permite desconectar a alimentação do aquecedor durante trocas de ferramenta ou intervenções de manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | P-MT |
|---|---|
| Aplicação | Aquecimento de matrizes e prensas. |
| Temperatura de operação | Até 300°C. |
| Construção | Isolação em mica, elemento resistivo em fita NiCr 80/20 e capa em aço inox ou aço galvanizado. |
| Dimensões | Comprimento e largura de 20 a 1.000 mm; espessura mínima aproximada de 3 mm. Formatos planos ou em L sob medida. |
| Potência | Dimensionada conforme dimensões e densidade de potência da aplicação. |
| Tensão | 110 a 480 V, conforme projeto. |
| Conexão | Tomada industrial. |
| Garantia | 3 meses. |
| Processos relacionados | Extrusão de Plásticos, Sopro de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
APLICAÇÃO 03 · TRANSFORMAÇÃO DE PLÁSTICOS
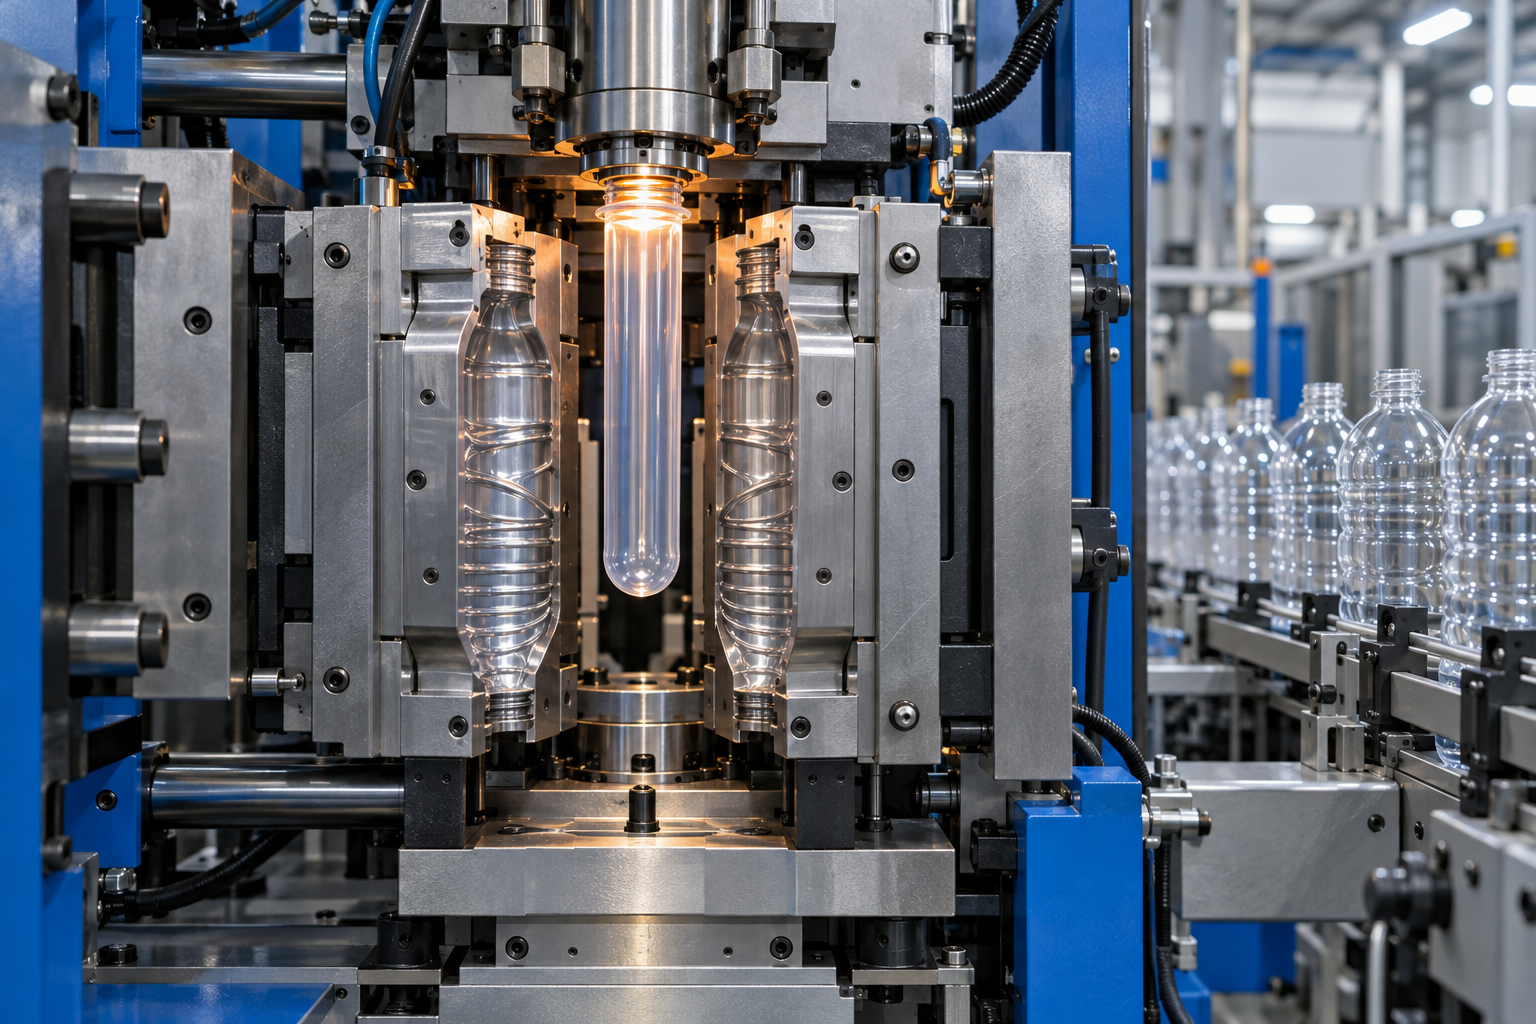
O sopro reúne configurações distintas: extrusão com cabeçote e molde, ou aquecimento de pré-formas PET antes do estiramento e da insuflação. Em cada caso, a zona aquecida, a resposta do equipamento e a repetição do ciclo orientam a escolha. O dimensionamento parte da máquina e do material efetivamente processado.
Cabeçotes, cilindros, moldes e pré-formas PET.
Aporte de calor compatível com o material, a geometria e o ritmo do ciclo.
Coleiras, fundidas, cartuchos e emissores infravermelhos.

A LQ utiliza uma mola resistiva de níquel-cromo dentro de um tubo de quartzo para emitir calor infravermelho. As extremidades cerâmicas isolam a ligação elétrica, que pode usar terminais com porca ou cabos. A lâmpada aquece a superfície à distância e pode ser distribuída em conjuntos para cobrir chapas e outras áreas de processamento.
No aquecimento de chapas antes da termoformagem e em estufas de secagem. O arranjo das lâmpadas permite irradiar a superfície do material sem encostar os aquecedores na peça.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | LQ |
|---|---|
| Aplicação | Aquecimento rápido em termoformagem e secagem. |
| Temperatura do processo | Pode aquecer o produto até 400°C, conforme aplicação. |
| Transferência de calor | Radiação infravermelha de ondas médias a curtas, conforme o projeto. |
| Construção | Tubo emissor de quartzo translúcido, mola NiCr 80/20 e isoladores cerâmicos. |
| Diâmetro | Ø10 ou Ø12 mm; outros sob consulta. |
| Comprimento | 200 a 2.000 mm. |
| Potência | Até 2,5 kW por lâmpada, conforme comprimento e diâmetro. |
| Tensão | 220 V monofásico padrão; outras tensões sob consulta. |
| Garantia | 6 meses. |
| Processos relacionados | Sopro de Plásticos, Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A LHR é uma lâmpada infravermelha halógena com filamento de tungstênio e tubo de quartzo ruby. O tubo reduz a passagem de luz visível sem impedir a emissão de calor para a peça. Sua resposta rápida atende o aquecimento de pré-formas PET e processos de secagem, com intensidade ajustável por um sistema de controle compatível.
Em fornos de pré-aquecimento de pré-formas PET antes do estiramento e sopro. Também atende secagem e aquecimento superficial em linhas que precisam de resposta rápida ao comando de potência.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | LHR |
|---|---|
| Aplicação | Aquecimento de pré-formas PET e processos de secagem. |
| Transferência de calor | Radiação infravermelha, principalmente ondas curtas a médias. |
| Construção | Tubo de quartzo ruby e filamento de tungstênio. |
| Potências disponíveis | 500 W ou 1.000 W. |
| Tensão | 235 V monofásico. |
| Comprimentos disponíveis | 150 ou 350 mm; cabos padrão de aproximadamente 200 mm. |
| Resposta térmica | Aproximadamente 90% da potência em 1 segundo. |
| Conexão | Terminal tipo forquilha; suporte clip opcional. |
| Garantia | 6 meses. |
| Processos relacionados | Sopro de Plásticos, Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
APLICAÇÃO 04 · TRANSFORMAÇÃO DE PLÁSTICOS
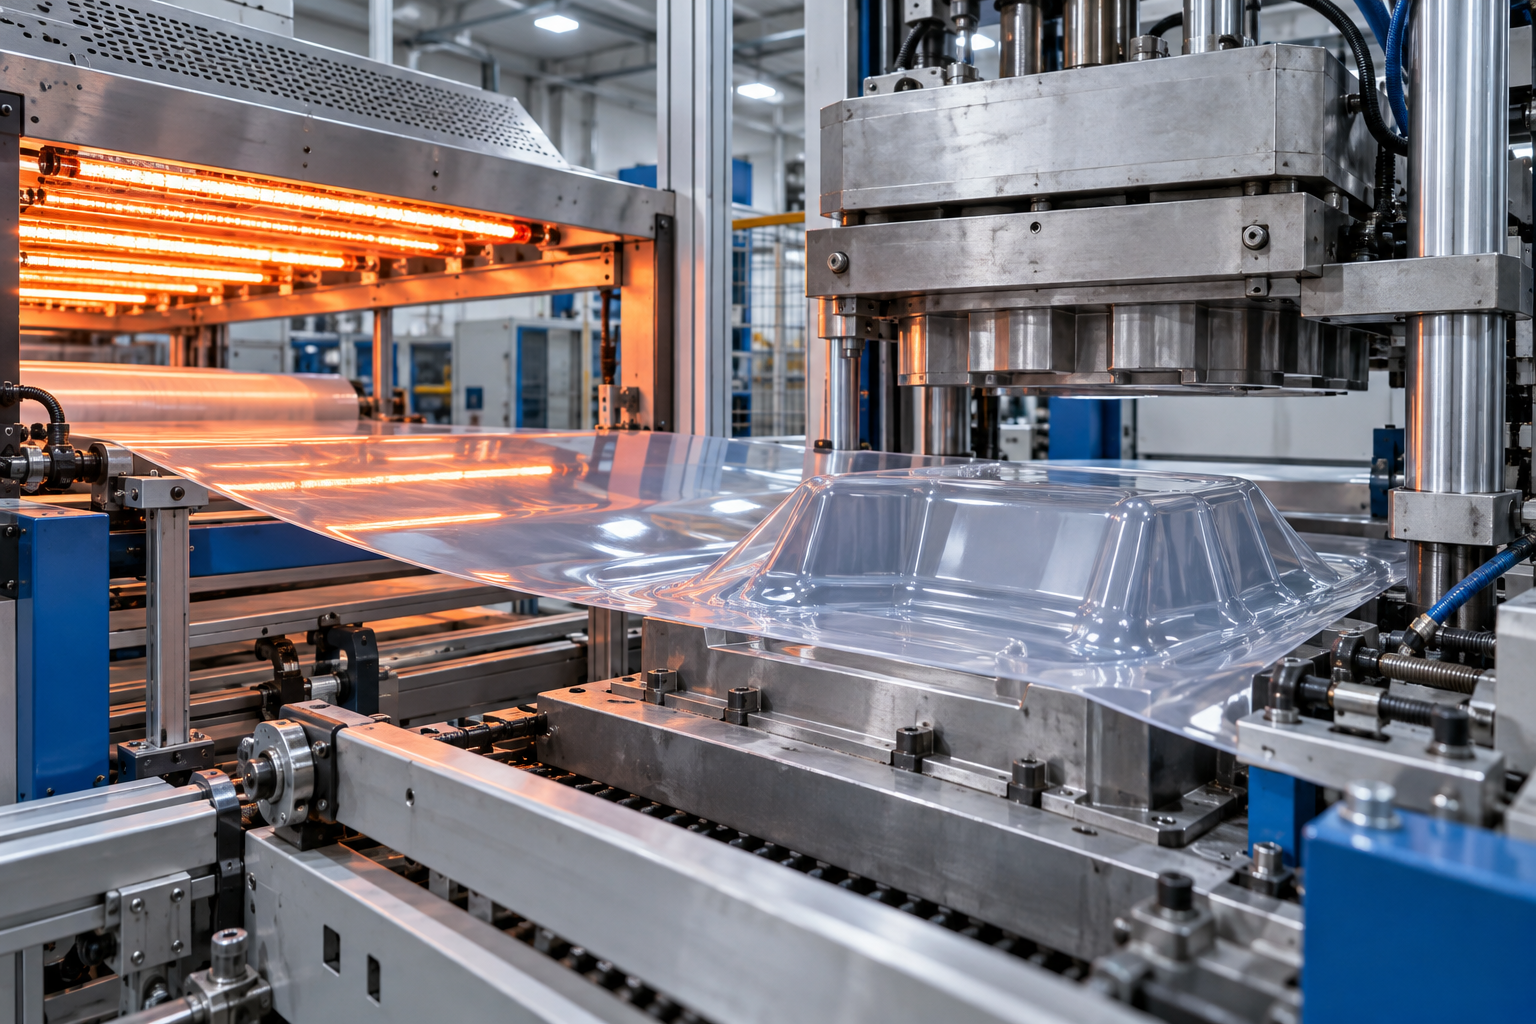
Na termoformagem, a chapa precisa atingir uma condição térmica adequada antes de ser conformada. Emissores infravermelhos aquecem a superfície sem contato, e sua distribuição influencia a cobertura e o perfil de temperatura. Distância, área, espessura do material e velocidade da linha ajudam a definir o tipo e a disposição dos emissores.
Chapas, estufas e áreas de secagem ou cura.
Cobertura e distribuição do calor antes da etapa de conformação.
Calhas, lâmpadas, placas e painéis infravermelhos.

O PI-C integra calhas cerâmicas planas ou côncavas a um chassi metálico para formar uma área de emissão infravermelha. Barramentos de cobre e isoladores cerâmicos organizam a ligação dos emissores dentro do painel. A cerâmica retém calor e atende operações contínuas; o arranjo pode ser dividido em zonas com controle independente quando previsto no projeto.
Em máquinas de termoformagem, túneis de secagem e processos de cura. O painel cerâmico atende áreas de aquecimento contínuo nas quais vários emissores precisam operar em uma estrutura comum.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | PI-C |
|---|---|
| Aplicação | Painel emissor para termoformagem e secagem. |
| Temperatura do processo | Até 500°C, conforme o emissor e a aplicação. |
| Elemento emissor | Calhas cerâmicas côncavas ou planas com elemento NiCr. |
| Estrutura | Aço inox padrão ou aço carbono com pintura para alta temperatura. |
| Potência total | Configurável conforme dimensões e número/tipo de emissores. |
| Tensão | 110 a 480 V, monofásica ou trifásica conforme projeto. |
| Controle / opcionais | Possibilidade de zonas independentes; grade frontal, isolamento traseiro, sensores e suportes sob consulta. |
| Dimensões | Comprimento, largura e altura sob medida. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O PI-PR reúne placas emissoras Fiberhot™ em um chassi metálico com ligações elétricas integradas. Os emissores de fibra cerâmica têm baixa massa, favorecendo a resposta térmica do painel. A distribuição das placas cobre a superfície de processo, com possibilidade de separar zonas de aquecimento e acrescentar proteção frontal conforme a configuração do equipamento.
Em termoformagem, estufas de secagem e cura que utilizam placas de fibra cerâmica. O conjunto atende máquinas que precisam receber os emissores e suas ligações organizados em um painel.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | PI-PR |
|---|---|
| Aplicação | Aquecimento uniforme para termoformagem e cura. |
| Temperatura do processo | Até 500°C, conforme o emissor e a aplicação. |
| Elemento emissor | Placas de fibra cerâmica Fiberhot™ com elemento resistivo NiCr. |
| Estrutura | Aço inox padrão ou aço carbono com pintura para alta temperatura. |
| Potência total | Configurável conforme dimensões e número/tipo de emissores. |
| Tensão | 110 a 480 V, monofásica ou trifásica conforme projeto. |
| Controle / opcionais | Possibilidade de zonas independentes; grade frontal, isolamento traseiro, sensores e suportes sob consulta. |
| Dimensões | Comprimento, largura e altura sob medida. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

O PI-CQ reúne lâmpadas de quartzo em calhas refletoras montadas sobre um chassi metálico. Cada calha direciona a radiação para a área de trabalho, e o painel concentra a sustentação e as ligações dos emissores. A resposta rápida das lâmpadas permite acompanhar variações do comando de aquecimento em linhas de termoformagem e secagem.
Em termoformagem e secagem com ciclos que exigem mudanças rápidas no aporte de calor. O painel distribui lâmpadas sobre a chapa ou peça e dirige a emissão pela posição das calhas refletoras.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | PI-CQ |
|---|---|
| Aplicação | Aquecimento por quartzo com resposta rápida. |
| Temperatura do processo | Até 500°C, conforme o emissor e a aplicação. |
| Elemento emissor | Lâmpadas de quartzo montadas em calhas refletoras. |
| Estrutura | Aço inox padrão ou aço carbono com pintura para alta temperatura. |
| Potência total | Configurável conforme dimensões e número/tipo de emissores. |
| Tensão | 110 a 480 V, monofásica ou trifásica conforme projeto. |
| Controle / opcionais | Possibilidade de zonas independentes; grade frontal, isolamento traseiro, sensores e suportes sob consulta. |
| Dimensões | Comprimento, largura e altura sob medida. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CC-C tem superfície cerâmica côncava para direcionar a emissão infravermelha a uma região de trabalho. O corpo aloja o elemento de níquel-cromo e recebe verniz emissor. Os cabos são protegidos por miçangas cerâmicas junto à zona quente, e a fixação pode utilizar chaveta, parafusos ou tubo roscado conforme o suporte do equipamento.
Em termoformagem, secagem e aquecimento de tubos ou perfis que se beneficiam da radiação direcionada. A curvatura da face emissora atende regiões localizadas da peça ou da estação de aquecimento.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CC-C |
|---|---|
| Aplicação | Emissão infravermelha direcionada para termoformagem e secagem. |
| Temperatura de operação | Até 500°C. |
| Transferência de calor | Radiação infravermelha; perfil côncavo para direcionamento ou plano para emissão ampla. |
| Construção | Corpo cerâmico com verniz emissor rosa ou branco e elemento resistivo NiCr 80/20. |
| Dimensões | 160 × 60 mm ou 260 × 60 mm; outras medidas sob consulta. |
| Potência | Até 1.000 W por unidade, conforme dimensões. |
| Tensão | 110 ou 220 V monofásico; outras tensões sob consulta. |
| Fixação / terminais | Chaveta, parafusos ou tubo roscado; cabos protegidos por missangas cerâmicas. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
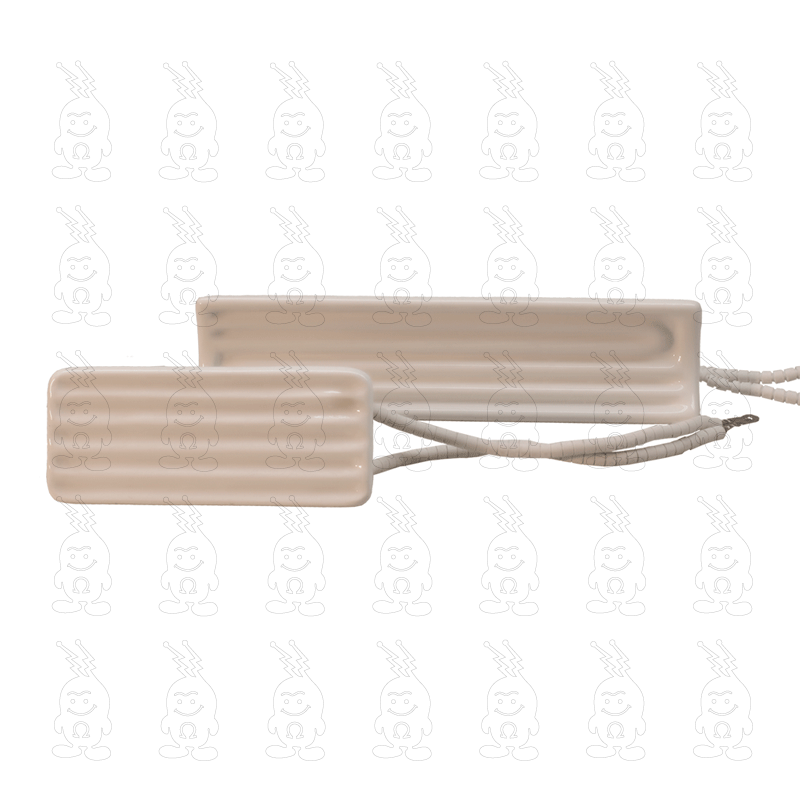
A CC-P utiliza uma face cerâmica plana para irradiar uma área de aquecimento mais ampla. O elemento resistivo fica alojado no corpo e o verniz emissor compõe a superfície voltada para o material. Várias calhas podem formar um painel, com alimentação por cabos protegidos por miçangas cerâmicas e fixação compatível com a estrutura da máquina.
No aquecimento de chapas para termoformagem e na secagem de superfícies. A disposição de calhas planas em conjunto atende áreas que precisam receber radiação ao longo de sua largura.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CC-P |
|---|---|
| Aplicação | Emissão infravermelha ampla para superfícies maiores. |
| Temperatura de operação | Até 500°C. |
| Transferência de calor | Radiação infravermelha; perfil côncavo para direcionamento ou plano para emissão ampla. |
| Construção | Corpo cerâmico com verniz emissor rosa ou branco e elemento resistivo NiCr 80/20. |
| Dimensões | 160 × 60 mm ou 260 × 60 mm; outras medidas sob consulta. |
| Potência | Até 1.000 W por unidade, conforme dimensões. |
| Tensão | 110 ou 220 V monofásico; outras tensões sob consulta. |
| Fixação / terminais | Chaveta, parafusos ou tubo roscado; cabos protegidos por missangas cerâmicas. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A CLQ-C reúne lâmpadas de quartzo e um refletor em uma calha com fixação por chaveta. O encaixe permite remover o conjunto do suporte para limpeza, reposicionamento ou substituição. Apoios cerâmicos isolam as lâmpadas, enquanto o refletor direciona a emissão para a peça, compondo uma unidade de aquecimento infravermelho removível da estrutura da máquina.
Em termoformagem e estufas de secagem com necessidade de acesso frequente às lâmpadas. A chaveta atende suportes preparados para retirar e recolocar a calha nas intervenções de manutenção.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CLQ-C |
|---|---|
| Aplicação | Aquecimento rápido com montagem por chaveta. |
| Temperatura do processo | Até 400°C. |
| Elemento emissor | Lâmpadas halógenas ou tubos de quartzo, conforme o projeto. |
| Refletor / suportes | Calha refletora de aço inox com estrutura de alumínio e suportes cerâmicos. |
| Potência | Definida pela quantidade e tipo de lâmpadas. |
| Tensão | 110 a 440 V, monofásica ou trifásica, conforme arranjo. |
| Dimensões / fixação | Comprimento e perfil sob medida; fixação por chavetas. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
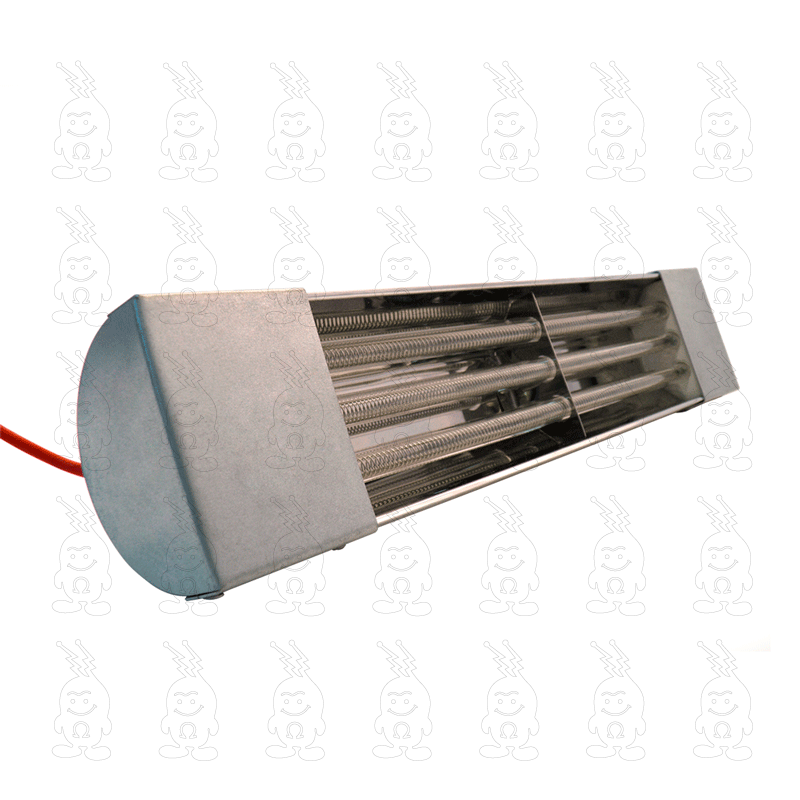
A CLQ-P integra lâmpadas de quartzo a uma calha refletora fixada por parafusos. Essa montagem prende o conjunto diretamente à estrutura da máquina, atendendo instalações de caráter permanente. O refletor orienta o infravermelho para o material, e um isolamento térmico traseiro pode ser acrescentado para reduzir a transferência de calor para a parte posterior.
Em estufas, túneis de secagem e máquinas de termoformagem com suportes fixos para os emissores. A montagem por parafusos atende pontos sujeitos a vibração ou que exigem fixação permanente da calha.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | CLQ-P |
|---|---|
| Aplicação | Aquecimento rápido com fixação robusta por parafusos. |
| Temperatura do processo | Até 400°C. |
| Elemento emissor | Lâmpadas halógenas ou tubos de quartzo, conforme o projeto. |
| Refletor / suportes | Calha refletora de aço inox com estrutura de alumínio e suportes cerâmicos. |
| Potência | Definida pela quantidade e tipo de lâmpadas. |
| Tensão | 110 a 440 V, monofásica ou trifásica, conforme arranjo. |
| Dimensões / fixação | Comprimento e perfil sob medida; fixação por parafusos. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.

A PR é uma placa emissora Fiberhot™ com elemento de níquel-cromo incorporado à fibra cerâmica. O corpo leve funciona como módulo de aquecimento infravermelho para montagem em painéis, estufas e equipamentos de termoformagem. As placas podem ser combinadas para cobrir superfícies maiores, com recortes, furações e termopar integrado disponíveis conforme o projeto.
Como emissor individual em máquinas de termoformagem, estufas de secagem e cura. As placas são incorporadas à estrutura do equipamento ou combinadas em painéis para aquecer áreas maiores sem contato com o material.
Parâmetros principais para especificação. As dimensões e os valores elétricos são confirmados para cada projeto.
| Referência | PR |
|---|---|
| Aplicação | Emissão infravermelha uniforme para termoformagem e secagem. |
| Temperatura de operação | Até 500°C na superfície da placa. |
| Transferência de calor | Radiação infravermelha. |
| Construção | Placa Fiberhot™ de fibra cerâmica com elemento resistivo NiCr 80/20. |
| Dimensões | Referências customizáveis: aproximadamente 100–1.200 mm de comprimento e 100–600 mm de largura. |
| Potência | Definida em W/cm² conforme dimensões e aplicação. |
| Tensão | 220 a 440 V; trifásica conforme projeto. |
| Opcionais | Furações, recortes, termopar J ou K e refletores. |
| Garantia | 6 meses. |
| Processos relacionados | Termoformagem de Plásticos |
A configuração final deve ser validada conforme desenho, equipamento e condições de operação.
ENGENHARIA TÉRMICA PARA A INDÚSTRIA
Compartilhe os dados da máquina, do processo e da instalação. Nossa equipe ajuda a definir os próximos passos do dimensionamento.